

一块光伏板在屋顶上扛了二三十年,退役后表面仍是完整的黑蓝色玻璃,但内里早已被EVA胶膜、电池片和背板压成一体。拆下来容易,把玻璃干净地取出来却不容易。玻璃占了组件质量的七成以上,能不能重新变成新面板的盖板玻璃,关键不在于有没有需求,而在于回收环节能不能把玻璃和其他材料分得足够干净。
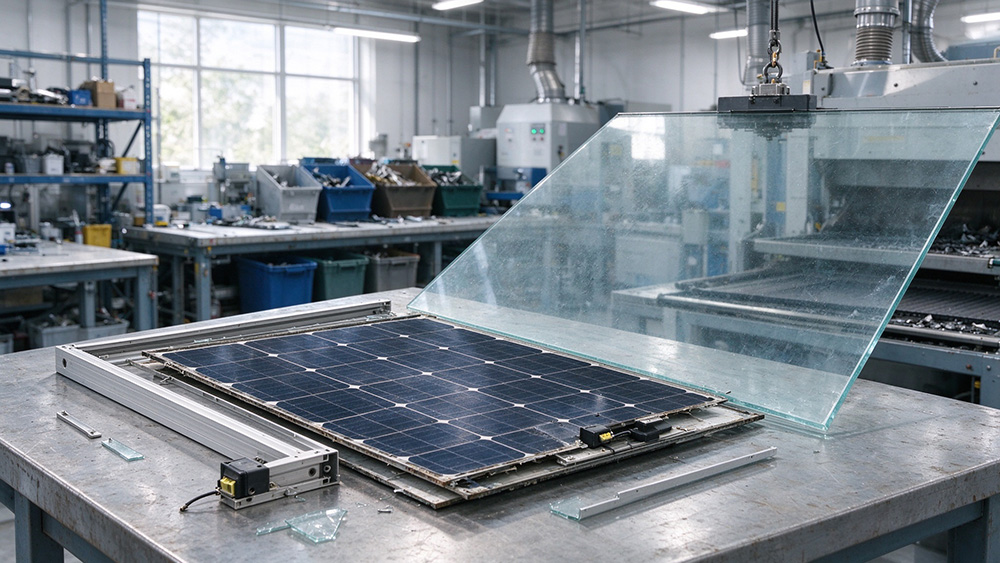
光伏板
玻璃回收的核心瓶颈:胶膜残留与纯度控制
光伏组件在层压时,EVA胶膜在高温下交联固化,把玻璃、电池片和背板牢牢粘在一起。破碎后,玻璃碎片表面往往还附着聚合物薄膜和硅片碎屑。这些残留物会直接影响回收玻璃的熔融品质——铁含量、透光率和杂质水平只要超标,就无法作为光伏盖板玻璃的原料。
从技术标准看,回收玻璃若要回到新面板,需要满足透光率不低于商用光伏玻璃标准、铁含量控制在极低水平等条件。有研究显示,经过清洗和分选处理的回收玻璃,铁含量可降至0.013%以下,纯度达96%以上,具备回炉生产新盖板玻璃的可行性。如果只是粗碎后直接得到“含杂玻璃”,去向通常是建材或保温材料,属于降级利用。
三条主流技术路线的取舍
目前回收玻璃的技术路线大致分三类,各有明显取舍。
机械物理法的优势是不用化学试剂、不产生废气废液,但单纯的破碎无法把EVA从玻璃表面彻底剥离,分选精度受限于物料性质差异。通过多级破碎配合筛分、气流分选、静电分选等组合工艺,可以把玻璃与硅片、金属逐步分离。静电分选能够把导电的电池片和焊带从非导电玻璃中进一步分选出来,弥补单一风选的不足。
热处理法在400–600℃下热解胶膜,玻璃纯度可以达到98.5%以上,但能耗高,且EVA含氟成分在热解过程中会产生含氟废气,治理成本不低。
化学处理法在硅片回收纯度上有优势,甲苯等溶剂体系可实现99%以上的硅回收率,但溶剂成本和二次污染风险限制了规模化推广。
三条路线的共同结论是:分选精度和运行成本之间的平衡,才是决定玻璃去向的关键变量。
分选环节决定玻璃的“最终目的地”
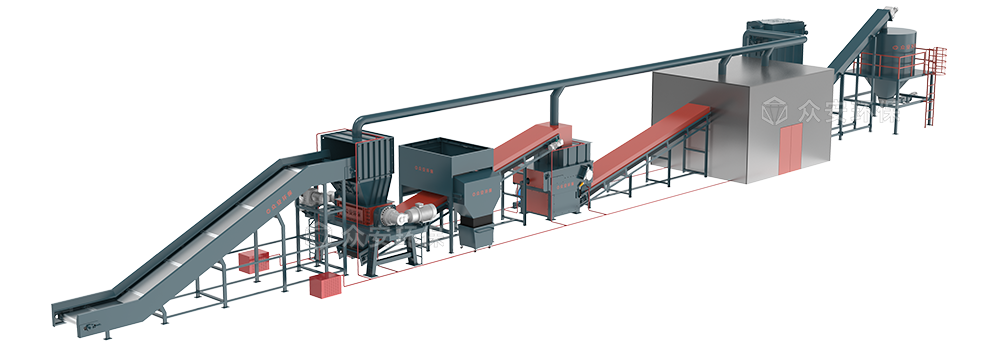
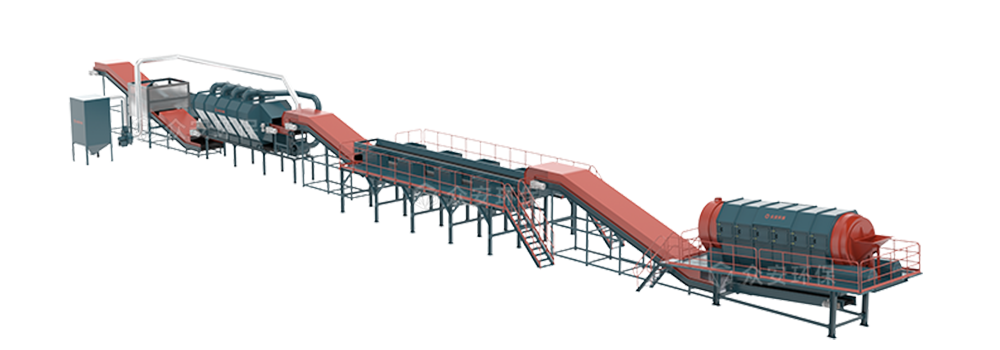
玻璃离开拆解线时的干净程度,直接决定后面有没有玻璃厂愿意长期接货。一套完整的物理法处理系统通常包含几个核心环节:去除铝边框和接线盒后,组件进入多级破碎工段;破碎后的混合物料依次经过玻璃筛分、铜铝分选、气流分选和精细筛分,按粒径和密度差异逐级分离。气流分选利用风对不同比重物料的浮力差实现玻璃与重质金属的分离,精细筛分则控制最终玻璃颗粒的粒径分布,确保出料的一致性。
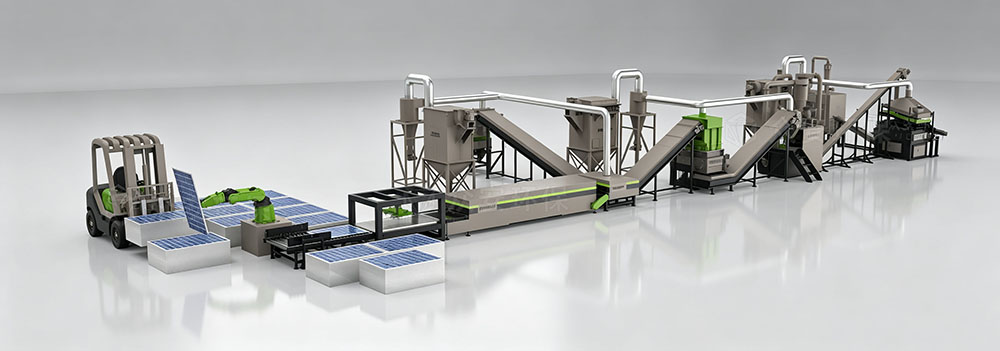
退役光伏组件处理系统
众安环保的退役光伏组件处理系统采用的就是全物理法工艺路线,核心系统涵盖上料、分选、细碎、磨粉、除尘、精选系统。系统兼容单玻和双玻组件,综合资源回收率可达96%,整线处理效率为每小时40–60块,全程不添加化学试剂,无废液废气排放。对回收企业而言,这意味着玻璃从“混合碎料”变成了可稳定交付的独立物料流,后续无论是进入浮法玻璃产线还是作为光伏盖板玻璃原料,都有了纯度上的基础条件。
旧板玻璃回到新面板,技术上前提已经具备,剩下的问题是分选精度能不能稳定保持、回收玻璃能不能持续满足下游玻璃厂的入料标准。把拆解和分选环节做扎实,是这条链条上最先需要解决的一步。
 热门标签
 推荐解决方案